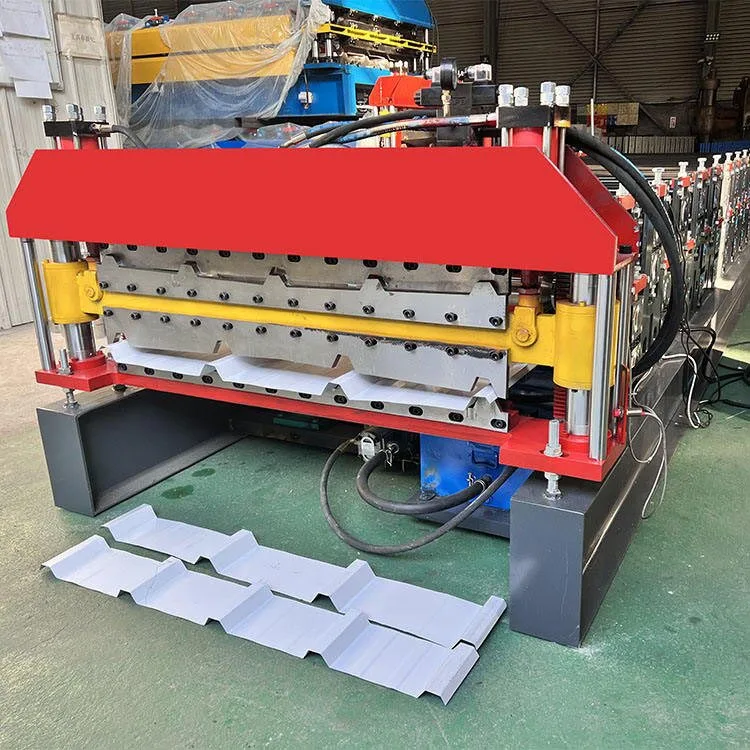
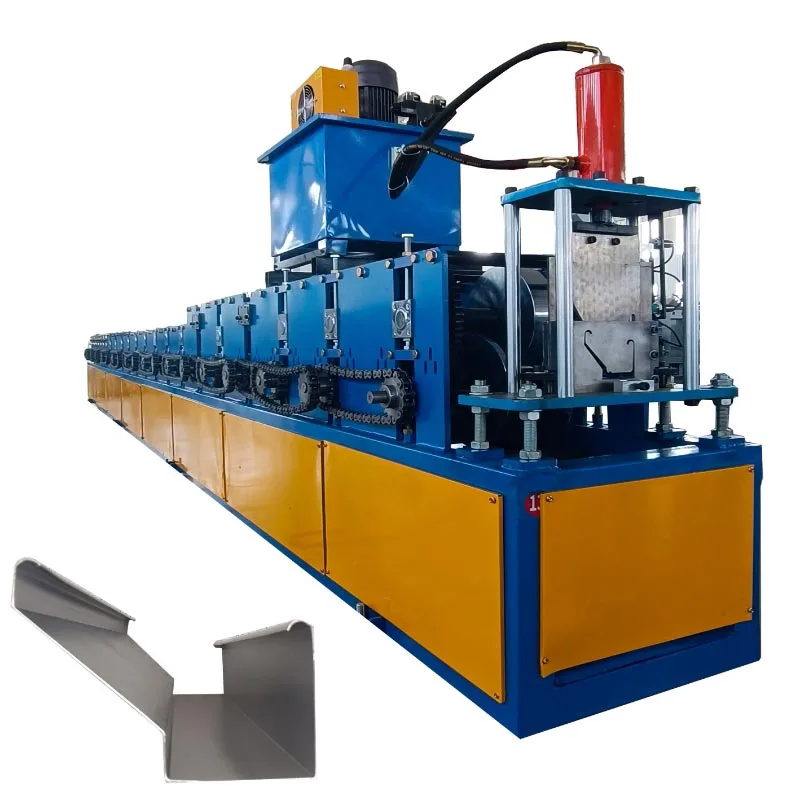
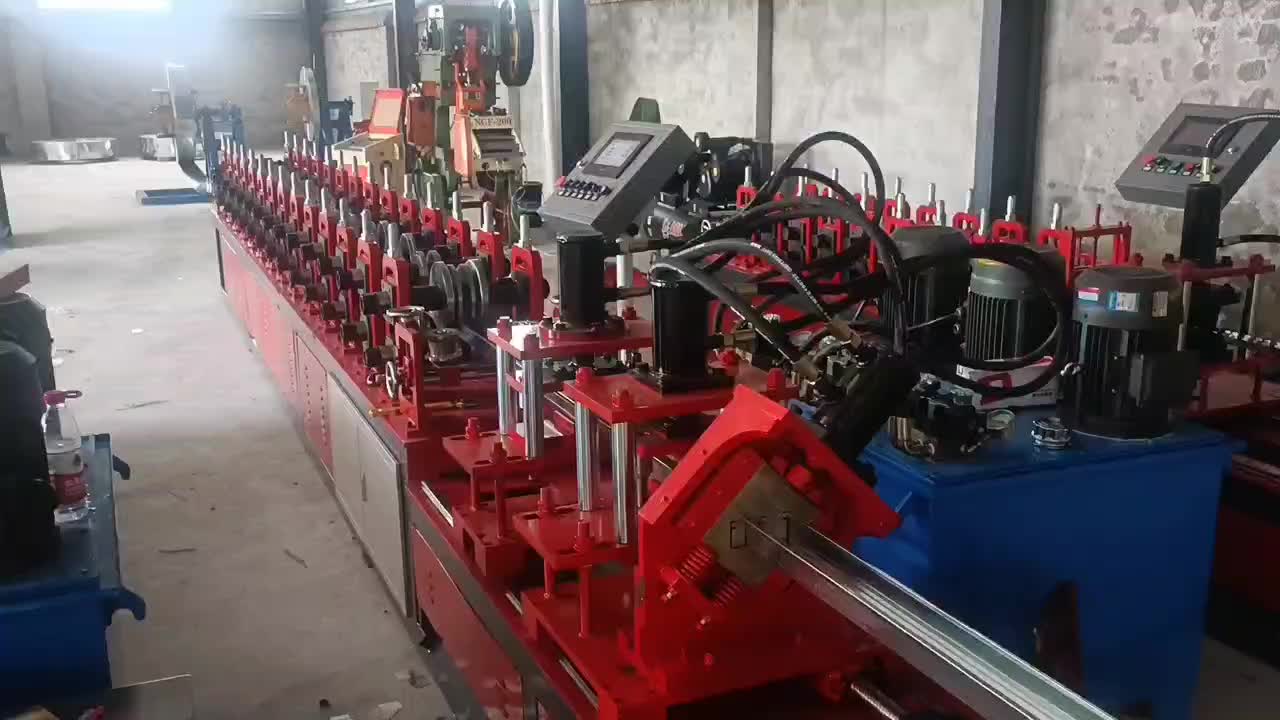
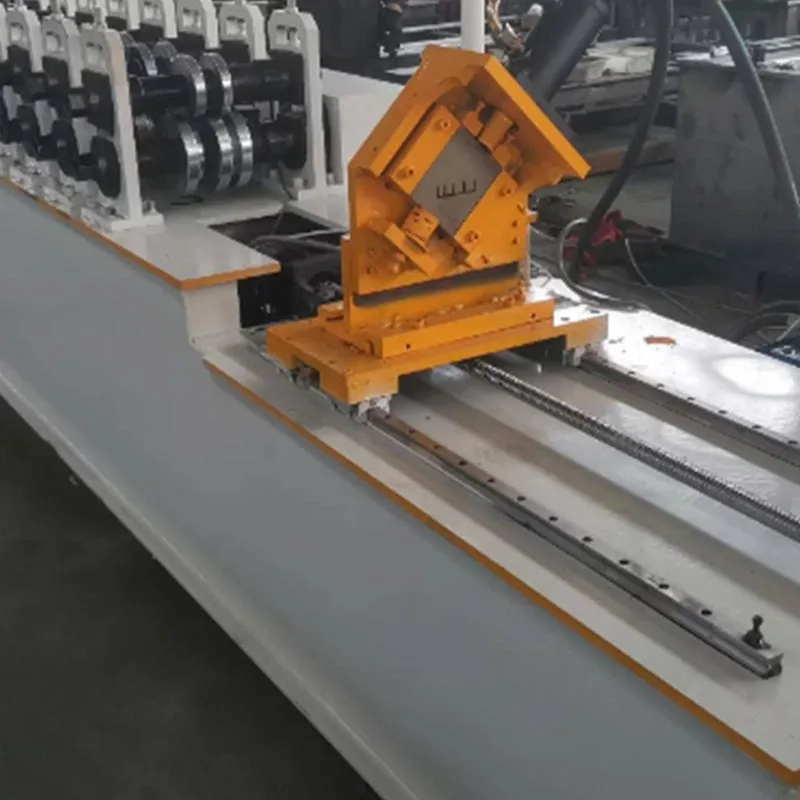
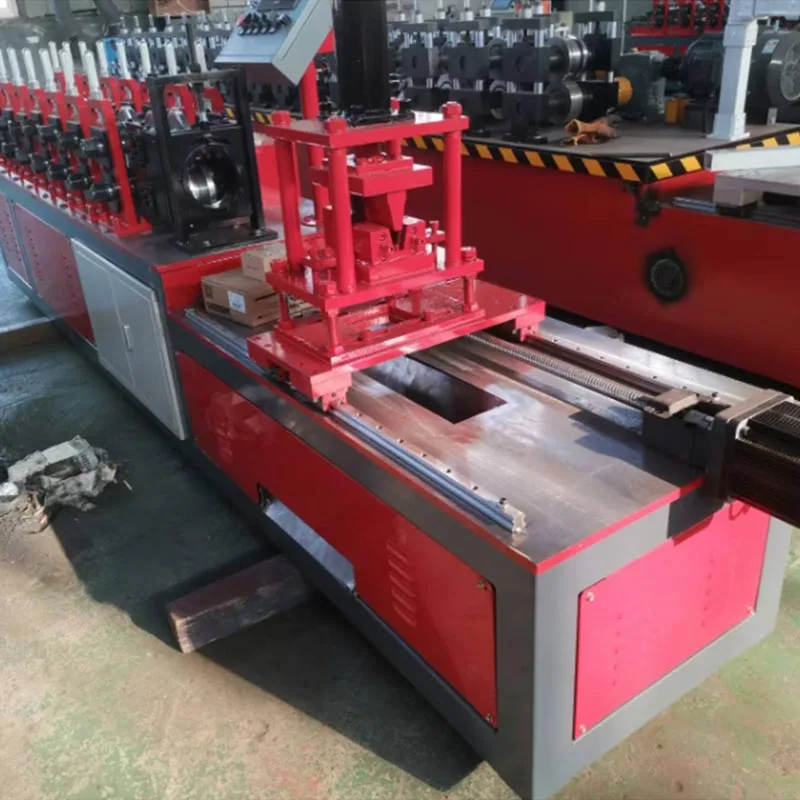
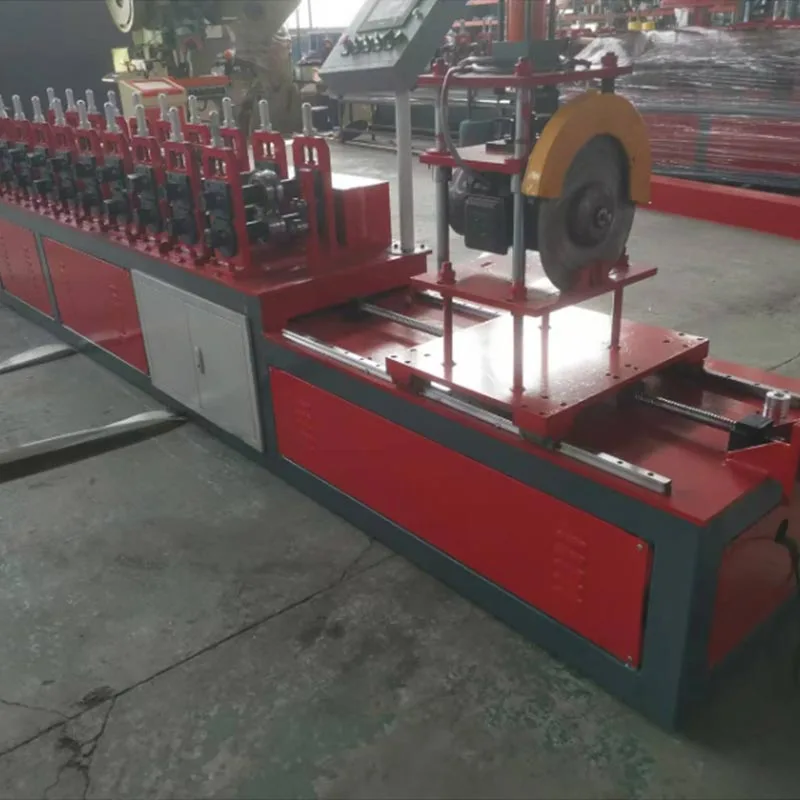
Parfu International Trading Co, Ltd tərəfindən hazırlanmış yüngül polad keel maşın iki in-bir maşın, sənaye avadanlıqlarının inkişaf etmiş bir parçasıdır. İnşaat sənayesi üçün hazırlanmışdır. Bu maşın iki əsas çərçivə komponenti istehsal edir. Bunlar şaquli döngələr və izlərdir (üst və alt qaçışçı və ya göy və yer keel adlanır).
Ənənəvi olaraq, bu profillər iki ayrı maşın tələb edirdi. Bu yeni iki içərisində bir sistem hər iki funksiyanı birləşdirir. Bu-saçıq
var
Yüksək səmərəli və boş qənaət edən bir həll. Yüngül polad keel maşını iki içində bir maşın bu komponentləri formalaşdırır
bükülü
sinklənmiş polad zolaqlar. Yüksək dəqiqlik və sürət ilə işləyir.
Bu maşın müasir drywall və yüngül polad çərçivə inşası üçün vacibdir. Bu-saçıq
kömək etmək
Divarlar və tavanlar üçün skelet yaradın. Onun inteqrasiya olunmuş dizaynı binada önəmli bir addımı təmsil edir
Maddi istehsal.
Ətraflı təsvir
Yüngül polad Keel Machine İki in-bir maşın, tam bir rulon meydana gətirən sistemdir. Bu sadə bir maşın deyil. Proses
Kukladan (ödəmə stendi) başlayır. Onun işi xammal bobin tutmaq və onu rəvan qidalandırmaqdır
İstehsal xətti.
A. Bu başlanğıc nöqtəsidir.
Xammalın böyük rulonunu tutur. Material adətən sinklənmiş polad zolaqdır. Kuklavançı bəsləyir
maşına rəvan və ardıcıl olaraq sürün. Tez-tez əyləc mexanizmi var. Bu bobin qarşısını alır
Çox sürətli tutulmaq.
B. Bələdçi və düzəldmə cihazı
Bu bölmə əyriləri düzəldir və polad zolaqdan bükülmələri aradan qaldırır. Formanı formalaşmadan əvvəl düzləşdirir
proses. Bu düz və dəqiq məhsullar üçün vacibdir.
C. Servo tərəfindən idarə olunan dekoler (isteğe bağlı, lakin ümumi)
Bu inkişaf etmiş bir qidalanma sistemidir. Yüksək dəqiqlik üçün bir servo motorundan istifadə edir. Bu materialı çəkir
dəqiq uzunluqlarda irəli. Bu, uzunluğu uzunluğu üçün vacibdir. Hər bir diş və iz parçasını təmin edir
eyni müddətdədir.
D. Əsas rulon formalaşdırma stansiyası
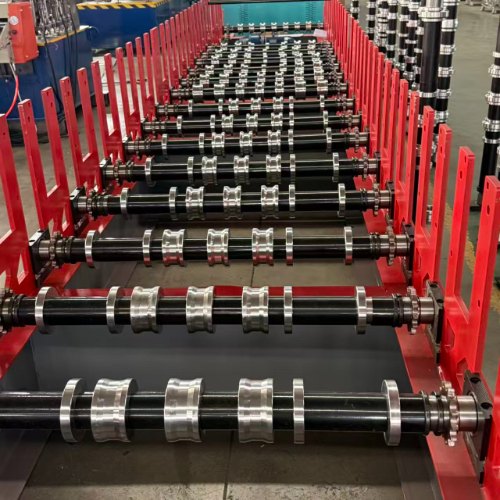
Bu maşının ürəyidir. Bir sıra yuvarlanan dəyirman stendlərindən ibarətdir. Hər stendi sərtləşdirilmiş bir dəstə var
Polad rulonlar (ölür). Bu rulonların forması spesifikdir.
Zolaq hər ardıcıl stenddən keçir. Hər addımda, rulonlar tədricən poladdan aşağı əyilirlər. Onu formalaşdırırlar
son profilə daxil olun. Birdəfəlik bir maşın üçün bu stansiya həm dişləmə, həm də track profilləri yaratmaq üçün hazırlanmışdır.
E. profil keçid mexanizmi
Bu, onu "iki-onu" edən əsas xüsusiyyətdir. Birlikdə iki maşın bolt deyil. Bir ağıllıdır
sistem. Kommutasiya iki əsas yolla edilə bilər:
Əl ilə roller dəyişikliyi: Operator fiziki olaraq formalaşdırma stansiyasında rulonları fiziki olaraq dəyişdirir. Bu üsul budur
səmərəli. Profilləri çox tez-tez dəyişdirmək lazım olmayan fabriklərə uyğundur.
Avtomatik / servo kommutasiya: Bu daha inkişaf etmiş bir sistemdir. Maşın, müəyyən rulonları daxil etmək üçün servo mühərriklərindən istifadə edir
və vəzifədən kənarda. Dəyişiklik nəzarət paneli vasitəsilə aparılır. Tezdir və minimal əl əməyi tələb edir.
Bu, istehsal axını arasındakı iş vaxtı çox azaldır.
F. Punching və Notching Bölmə
Studs tez-tez santexnika və elektrik naqilləri üçün deliklərə ehtiyac duyur. Parçalara qoşulmaq və ya möhkəmləndirmə üçün notlar lazım ola bilər.
Bu bölmə hidravlik və ya pnevmatik yumruqlarla təchiz edilmişdir. Bu çuxurları və notları yüksək dəqiqliklə yaradır.
Punch nümunəsi proqramlaşdırıla bilər.
G. Kəsmə sistemi
Profil tam formalaşdıqdan sonra uzunluğu kəsilir. Bu adətən yüksək sürətli hidravlik uçan tərəfindən edilir
Kəsmə mişarı. Kəsici materialla hərəkət edir. Təmiz, burrsuz bir kəsik edir. Sonra onun başlanğıcına qayıdır
növbəti parça üçün mövqe. Kəsmə uzunluğu nəzarət sistemində qurulur.
H. Çıxış masası və yığma
Hazır dişlər və ya izlər maşından çatdırılır. Çıxış masası onları alır. Tez-tez avtomatik
Stacker parçaları sayır. Asan işləmə və göndərmə üçün onları səliqəli yığınlara bağlayır. Bu finalı avtomatlaşdırır
prosesin addımı.
Standart parametrlər
Bu yüngül polad keel maşını iki içərisində bir maşının parametrləri istehsalçı və model tərəfindən dəyişə bilər. Burada tipikdir
Xüsusiyyətlər:
Parametr
Spesifikasiya silsiləsi
Qeydlər
Material qalınlığı
0.4 mm - 1,2 mm
Əksər tətbiqlər üçün 0,5 mm, 0,6 mm, 0,6 mm, 0,8 mm.
Material genişliyi
100 mm - 200 mm
Bu, polad rulonun genişliyinə aiddir.
Hazır məhsul ölçüləri
- Stud dərinliyi
50 mm - 150 mm
Ümumi ölçülər: 50 mm, 75 mm, 100 mm, 150 mm.
- genişliyi izləyin
Stude dərinliklərinə uyğun gəlir
Track çarxı mükəmməl uyğunlaşdırmaq üçün hazırlanmışdır.
İstehsal sürəti
15 - dəqiqədə 45 metr
Sürət profil mürəkkəbliyi və maşın modelindən asılıdır.
Sürüşmə stansiyaları
18 - 25 stansiya
Daha çox stansiyalar daha hamar, daha dəqiq birləşməyə imkan verir.
Əsas motor gücü
10 hp - 25 hp
Rulon təşkil edən stansiyaların səlahiyyət verir.
İdarəetmə sistemi
Sensor ekranlı plc
Siemens, Mitsubishi və ya Allen-Bradley kimi markalar çox yaygındır.
Kəsmə dəqiqliyi
± 0,5 mm
Ardıcıl hissə uzunluğu üçün çox yüksək dəqiqlik.
Əsas üstünlüklər
İki funksiyanı birləşdirir, lakin iki ayrı maşından daha az yer tələb edir. Bu, daha kiçik bir izi deməkdir və
Döşəmə sahəsi, quraşdırma və saxlama üçün əhəmiyyətli dərəcədə aşağı xərclər.
İki əvəzinə bir maşındır. Bu, Əhəmiyyətli fabrik Döşəmə sahəsinə qənaət edir.
İlkin investisiya iki ayrı maşın almaqdan daha aşağıdır.
Elektrik və texniki xidmət xərclərini azaldır.
Yüksək rahatlıq və sürətli dəyişiklik:
İstehsalçılar asanlıqla düzəlişlər və izlər arasında keçid edə bilərlər.
Bu, bazar tələblərinə tez cavab verməyə imkan verir.
Avtomatik keçid sorunsuz, sürətli dəyişikliklər təmin edir. Bu, mütləq minimuma davam edir.
Üstün istehsal keyfiyyəti:
İnteqrasiya edilmiş dizayn, stud və track profilləri mükəmməl uyğunlaşdırılmasını təmin edir. Bu, daha yaxşı uyğunluqla nəticələnir,
Güclü bina çərçivəsi. Roll formalaşdırma prosesi ardıcıl, yüksək keyfiyyətli bir məhsul yaradır.
Əmək əmanətləri və istifadəsi rahatlığı:
Bir maşın yalnız bir və ya iki operator tələb edir. Avtomatlaşdırılmış proses yüksək ixtisaslı işçi ehtiyacı azaldır.
PLC nəzarət sistemi sadə və intuitiv əməliyyat edir.
Ümumi məhsuldarlığın artması:
Bütün proses, bobindən hazır paltarı, davamlı və yüksək dərəcədə optimallaşdırılmış bir səyahətdir. Bu inteqrasiya olunmuşdur
Yanaşma ümumi məhsuldarlığında əhəmiyyətli bir təkan verir.
Yüksək sürət və minimal iş vaxtı bir növbədə daha çox çıxışa səbəb olur.
Bu, istehsalçının tutumu və gəlirliliyini artırır.
Tətbiq ssenariləri
Bu yüngül polad keel maşını iki in-bir maşın bir sıra üçün əsas komponentlər istehsalında ixtisaslaşmışdır
Tikinti sistemləri.
Daxili bölmə divarları:
Binaların içərisində yüklü olmayan divarların damazlıq və izləri istehsal edir. Bunlar ofislərdə, otellərdə istifadə olunur
Xəstəxanalar və yaşayış mənzillər.
Asılı tavanlar:
Maşının çox yönlülük, asma tavan şəbəkəsi üçün əsas idmançılar və divar bucaqları dəqiq uydurmalarına qədər uzanır
sistemləri.
Light Gauge Polad çərçivəsi (LGSF):
Müasir inşaatda bütün binalar soyuq formalaşdırılmış polad çərçivələrlə aparılır. Bu maşın ixtisaslaşmışdır
Bu quruluşlar üçün tələb olunan divar çərçivələrini istehsal etmək.
Material istehsalçıları:
Əsas istifadəçilər, tikinti bazarı üçün yüngül polad keel profilləri istehsalında ixtisaslaşan fabriklərdir.
Bu materialları tikinti şirkətlərinə və distribyutorlarına çatdırırlar.
İstehsal iş axını
İp işığının işləməsi iki içində olan iki maşın, aydın, məntiqi bir ardıcıllıqla izləyir.
Addım 1: Hazırlıq və Quraşdırma
Koşulmacaya sinklənmiş polad bir bobin qoyun. Operator daha sonra onu vəziyyətə salmalıdır. Bu
Şeridin aparıcı sonu bələdçi və ilk formalaşdırma stansiyasına əl ilə qidalanır. İdarəetmə panelində,
Operator istədiyiniz profil (Stud və ya Track) seçir. Operator tələb olunan uzunluğu, kəmiyyət və
İşi konfiqurasiya etmək üçün təfərrüatları yumruq.
Addım 2: Roll Formation Prosesi
Əsas motor başlayır. Hər stansiyadakı rulonlar dönməyə başlayır. Polad zolaq maşından çəkilir. Bu-saçıq
hər bir formalaşdırma stansiyasından keçdi. Forma tədricən son C-formalı (Stud) və ya U şəkilli (track)
Profil. Maşın avtomatik dəyişdiricisi varsa, müvafiq rulonlar seçilmiş profilə görə özlərini tənzimləyirlər.
Addım 3: yumruq və not
Yaranmış profil irəlilədikcə, yumruq bölməsinin altına ötürülür. Hidravlik zərbələr enir. Yaratırlar
Yollarda dişlərin və ya çuxurların internetində dəqiq deşiklər. Bu davamlı bir hərəkətdə olur.
Addım 4: Uzunluğu kəsmə
Tamamilə qurulmuş və yumruqlanan profil kəsmə sahəsinə davam edir. Bir sensor profilin ön hissəsini aşkarlayır. Bu
Servo Decoiler, düzgün uzunluğu qidalandırmağı təmin edir. Uçan kəsmə mişarları profil üzərinə sıxışdırır. Hərəkət edir
onunla. Mişar bıçağı təmiz, kvadrat kəsik edir. Kəsmə tamamlandıqdan sonra mişar avtomatik olaraq geri çəkilir və
dəqiq ev mövqeyinə qayıdır.
Addım 5: Çıxış və yığma
Bitmiş damazlıq və ya track çıxış masasına çatdırılır. Avtomatik sayğac istehsalını və bir dəfə a
Əvvəlcədən təyin edilmiş miqdar əldə edilir, yığma mexanizmi onları səliqəli bir dəstəyə meydana gətirir. Bundan sonra bu paket hazırdır
Çarpma və çıxarılması.
Addım 6: Dəyişdirmə və təkrarlayın
Kommutasiya məhsulları sadədir: operator HMI-də yeni profil seçir. Maşın ya özünü tənzimləyir, ya da
dəyişiklik yolu ilə operatoru gəzir. İstehsal daha sonra yeni dəstə üçün təkrarlanır.
Bir maşından daha çox, yüngül polad keel maşın iki in-bir maşın strateji bir yeniləmədir: misilsiz rahatlıq, əhəmiyyətlidir
Xərclərin azaldılması və yüksək keyfiyyətli zəmanətlidir. Stud və track istehsalını avtomatlaşdırmaqla, istehsalçıların görüşməsinə imkan verir
Qlobal tələbli, səmərəli yüngül polad çərçivə istehsalı üçün qəti texnologiya halına gətirir.
Rulon formalaşdırıcı maşınları, sendviç panel maşınları, rulon formalaşdırıcı maşın aksesuarları üçün qiymət və layihə məlumatları əldə etmək üçün Parfu-ya sorğu göndərin. 24 saat ərzində cavab verməyə zəmanət veririk.
Biz sizə daha yaxşı baxış təcrübəsi təklif etmək, sayt trafikini təhlil etmək və məzmunu fərdiləşdirmək üçün kukilərdən istifadə edirik. Bu saytdan istifadə etməklə siz kukilərdən istifadəmizlə razılaşırsınız. Məxfilik Siyasəti